模切厂中分条、分切和模切的区别
|
admin 2026年9月23日 18:7
本文热度 263
|
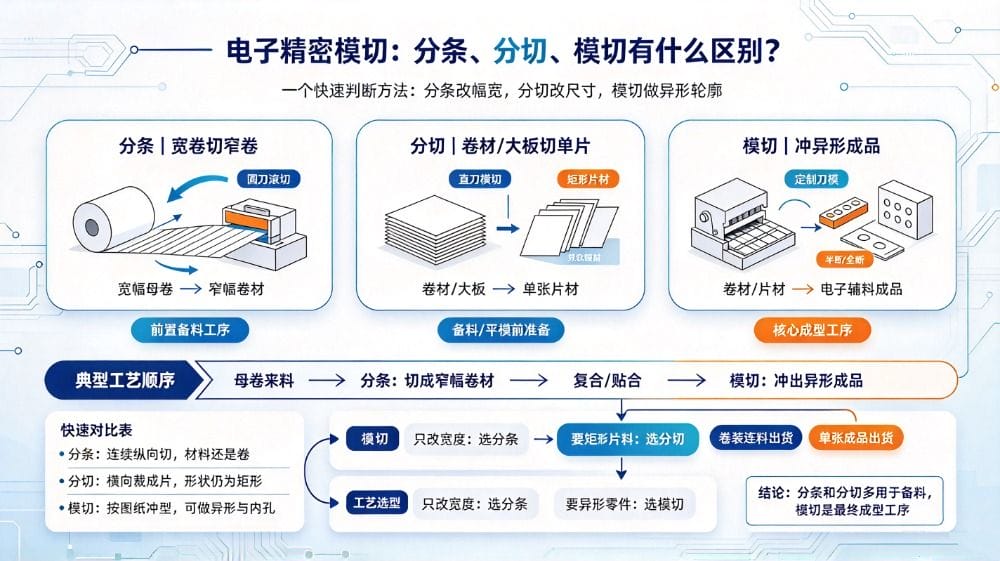
一句话总结:
分条 = 把大宽卷切成窄卷;
分切(片材分切)= 把卷材 / 大片切成单张平板;
模切 = 在材料上冲各种异形成品,做出最终零件。
行业里很多人口语会混用 “分切”,要区分【卷材分条】和【片材分切】两个场景。
一、基础概念
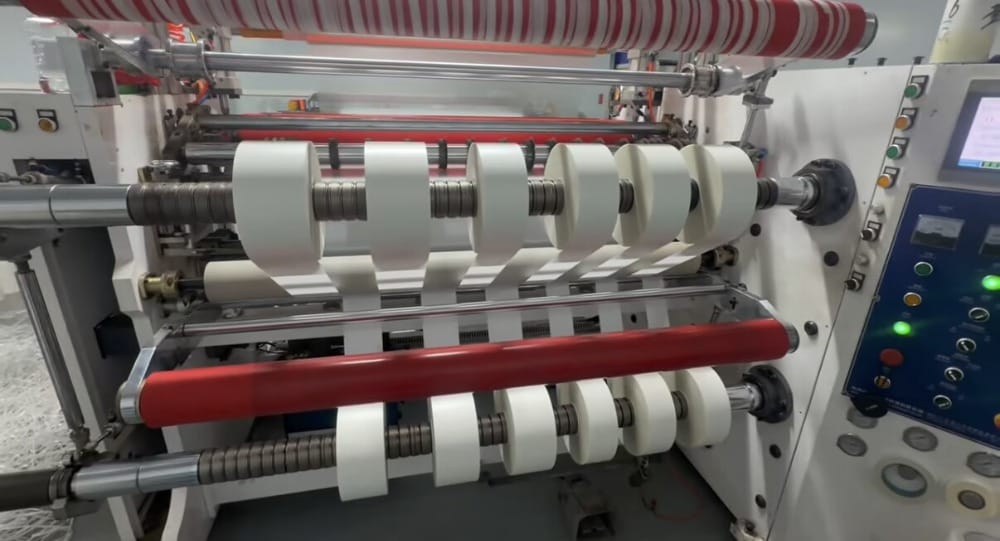
1、分条(卷材分条,也常被叫卷料分切)
对象:卷材(一大卷连续卷料,保护膜、泡棉、胶、铜铝箔、导电布等)工艺:圆刀滚切,沿着直线纵向,把宽母卷,切成多条更窄的小卷,只是改幅宽,外形还是长条卷,没有冲任何异形孔、轮廓。
2、分切(片材分切 / 横切,很多工厂简称 “分切”)
注意:和上面卷材分条容易混淆,在模切厂,分切多指横切、裁片对象:卷材或者大片板材工艺:横向裁切,把卷材或者大板,切成一张张固定尺寸的平板片材,一般也是直线裁切,只裁方形 / 矩形。
产出:单张片料(比如把 1000mm 宽卷材,横切成 A4 大小片材)
刀具:直刀、剪刀、横切刀
特点:切成一张张独立平板,还是矩形,没有异形轮廓;多用于片材模切的来料准备
用途:有些客户需要片材来料,或者平刀模切用片料上机
行业简易区分口诀:纵向滚切变窄卷叫分条;横向裁成一张张平板叫分切
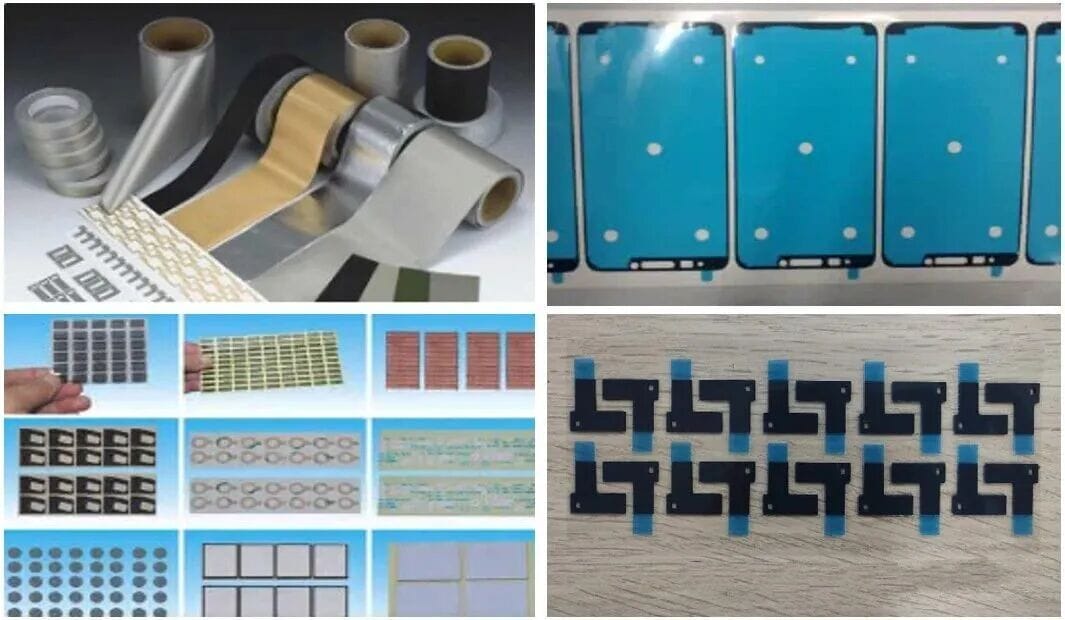
3、模切(精密模切,核心成型工序)
对象:已经分条 / 分切好的卷材或片材工艺:用平刀 / 圆刀模具,冲出任意形状(方形、圆形、异形、挖孔、半断、全断、多层复合同步冲型),直接做出客户需要的电子辅料成品。
4、对比表
| 项目 | 分条(卷料分条) | 分切(横切裁片) | 精密模切 |
|---|
| 加工形态 | 宽卷材 → 多条窄卷材 | 卷材 / 大板 → 单张矩形片材 | 卷材 / 片材 → 异形成品零件 |
| 切割方向 | 纵向直线 | 横向直线 | 任意轮廓(直线 + 曲线 + 内孔) |
| 刀具 | 圆滚刀 | 直刀 / 横切刀 | 定制刀模(平刀 / 圆刀) |
| 是否做异形 | ❌ 只能直线,不能做轮廓 | ❌ 只切矩形 | ✅ 可异形、挖孔、半断 |
| 工序定位 | 备料,前置工序 | 备料,前置工序 | 成型,成品工序 |
| 典型设备 | 分条机 | 横切机(裁片机) | 圆刀模切机、平刀模切机 |
5、工艺顺序(电子模切厂常规流程)
母卷来料 → 分条(切成合适宽度卷材) → 复合贴合 → 模切(冲异形成品);
或者:母卷 → 分切(横切) → 得到片材 → 平刀模切打样 / 小批量生产。
6、容易踩坑的行业口语
很多业务员、车间师傅会把分条也叫分切:
说 “卷料分切”= 多半指分条
说 “片材分切”= 裁片横切
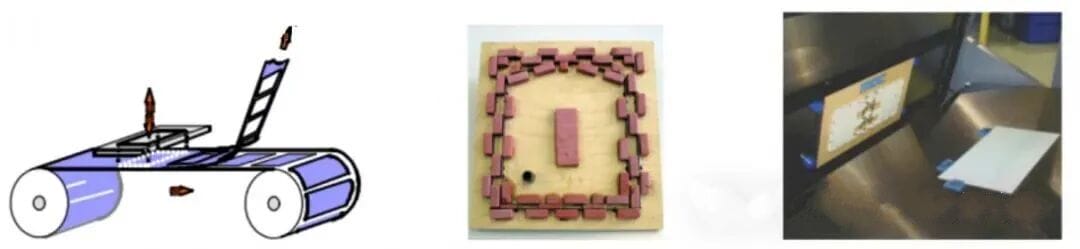
7、相关图片
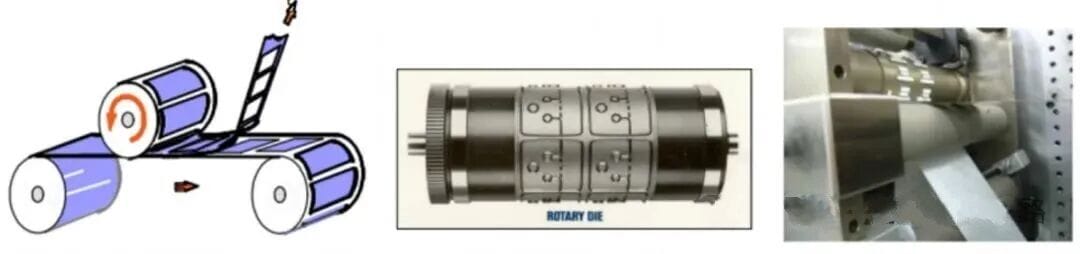
分切:
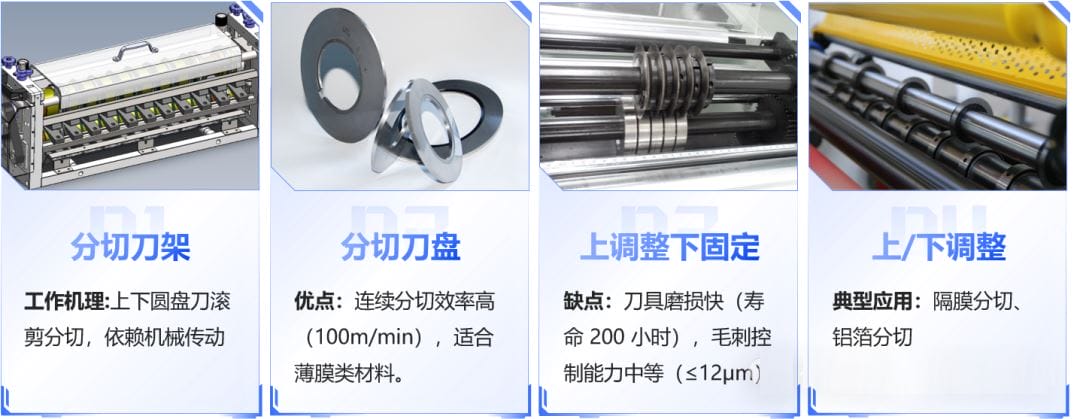
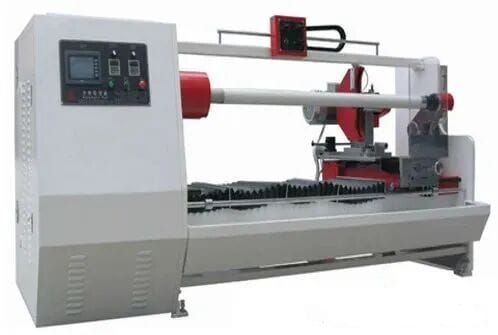
1、 圆盘分切
2、平刀分切
模切:
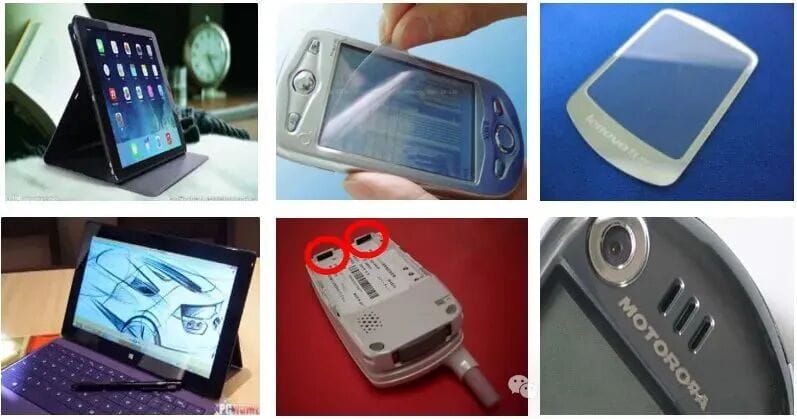
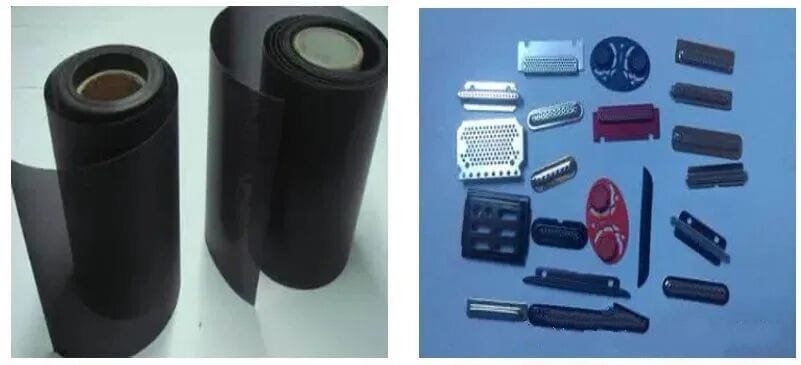
模切产品应用场景:
二、常用模切设备
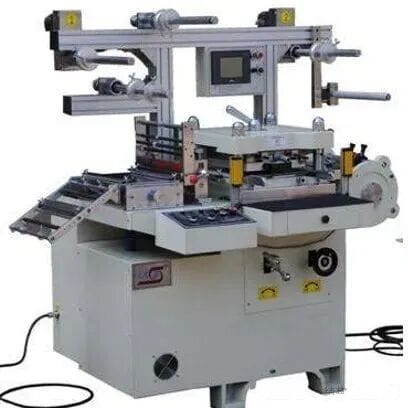
2.1 平刀机
通过平压平的方式切割原材料。
通常搭配蚀刻刀/雕刻刀/激光刀/五金模。
设备不具备贴合功能,加工时需搭配贴合机使用。
加工精度可达到±0.1mm以内。
模切产能相对较低,批量生产时相对耗费机台。
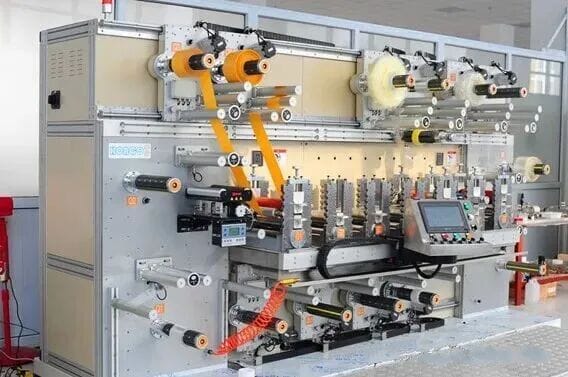
2.2 圆刀机
通过圆压圆的方式切割原材料。
通常搭配圆刀。
设备具备贴合功能,加工时无需搭配贴合机使用。
加工精度可达到±0.2mm以内。
模切产能较高,适合订单量多的产品。
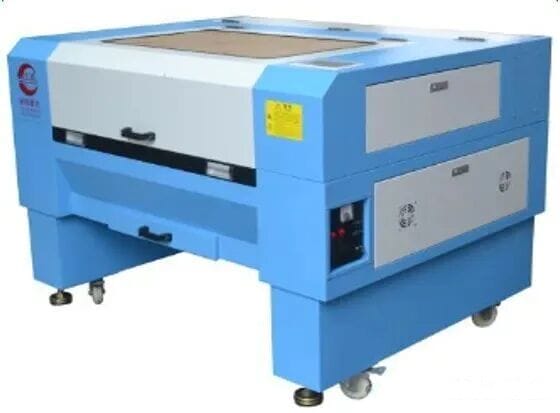
2.3 激光机
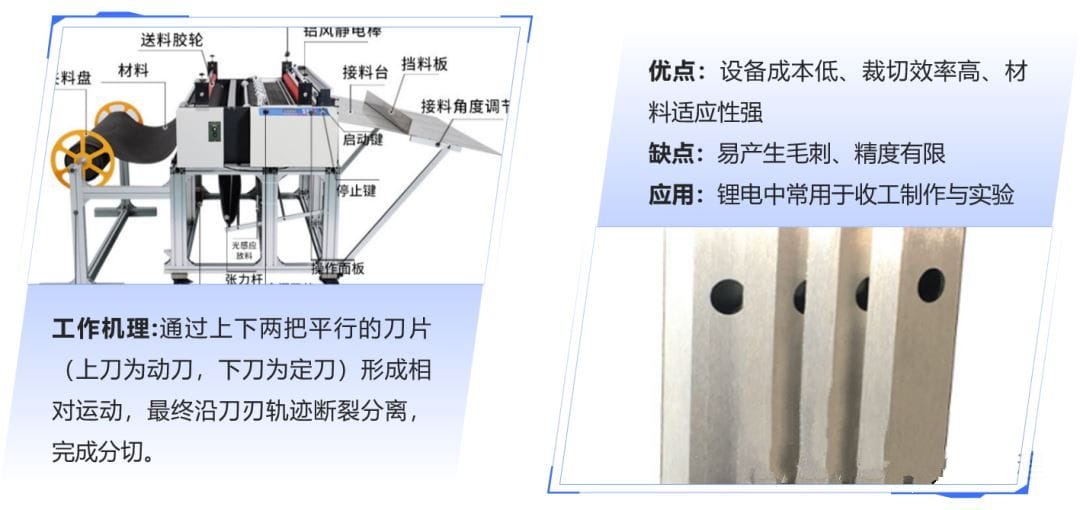
2.4 分切机
无需将原材料展开,直接对着母卷分切。
分切精度可达到±1mm左右。
分切外观较差,适合分切要求不高的原材料。
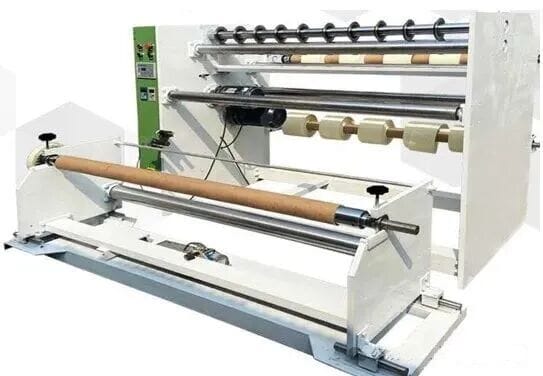
2.5 分条机
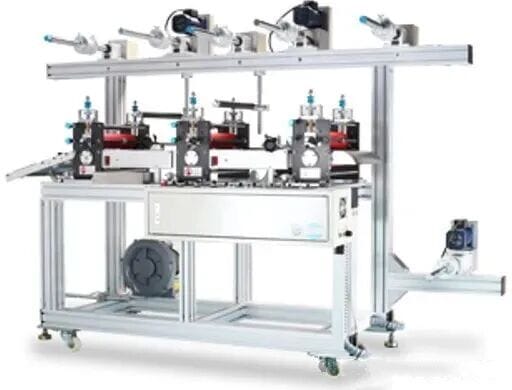
2.6 贴合机
用于贴合分切好的材料。
用于排废。
搭配平刀机或激光机使用。
三、常用模切刀具
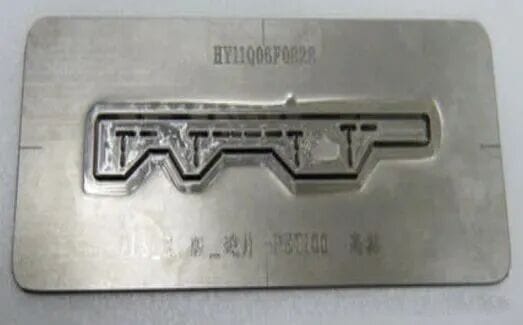
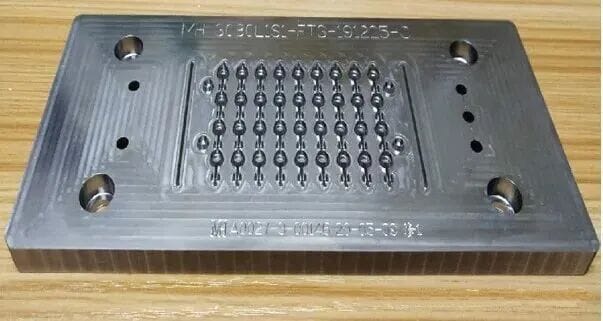
3.1 蚀刻刀 (Chemical Etched Die)
模具精度:±0.02mm。
模具厚度:1.2mm~2mm。
模具寿命:50K~200K模次。
模具交期:0.5~1天
模具价格较低。
模具不可重复维修,为一次性模具。
用于平刀机上。
3.2 雕刻刀 (Steel Engraved Die)
模具精度:±0.02mm。
模具厚度:8mm~12mm。
模具寿命:100K~200K模次。
模具交期:1天
模具价格相对较高,模具可重复维修。
用于平刀机上。
3.3 五金模
模具精度:±0.01mm。
模具厚度:10mm左右。
模具寿命:>300K模次。
模具交期:6~7天
模具价格很高,可重复维修。
用于平刀机上。
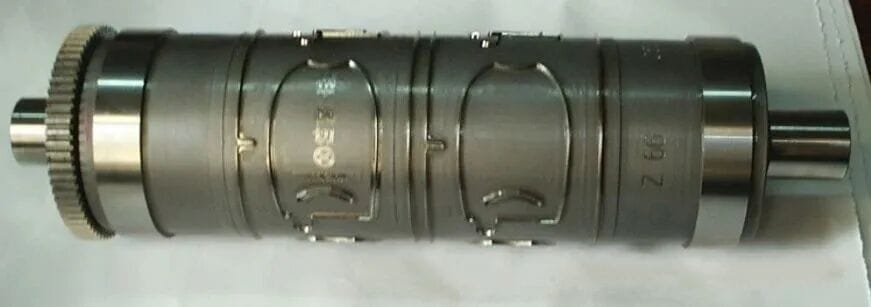
3.4 圆刀
模具精度:±0.03mm。
模具寿命:>200K模次。
模具交期:4~5天
模具价格很高。
模具可重复维修
用于圆刀机上。
四、主要模切工艺及特点
4.1 平板模切 (平刀, flatbed die):
定制模切最常用的形式,其方法是按客户规格要求做成仿形"钢刀",以冲压方式切出零部件。
优点:成本低,压力大,精度高,适用切较厚材料。
缺点:速度慢,效率较低。
4.2 旋转模切 (圆刀, rotary die):
一般使用全轮转的圆压圆模切设备,分连续式和单工位式。
五、常用模切材料
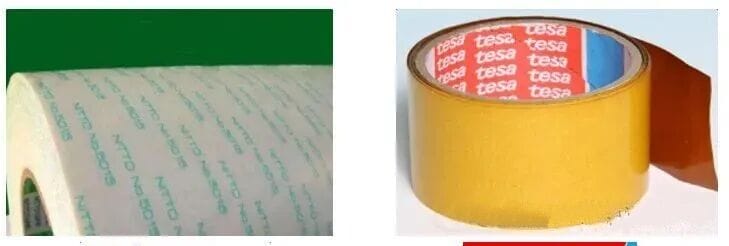
5.1 主材--双面胶(Double-Sided Adhesive Tape)
按基材分类,双面胶分为有基材双面胶和无基材双面胶。
有基材双面胶是以PET 、棉纸、PVC膜、无纺布、泡棉等为基材,双面 均匀涂布一定厚度的亚克力胶或硅胶,它是由基材、胶粘剂、离型纸(膜)组合而成。
无基材双面胶是在离型纸(膜)材料上单面涂布一定厚度的亚克力胶, 它是由胶粘剂和离型纸(膜)组合而成。
公司主要双面胶供应商:3M、DIC、TESA德莎、TERAOKA寺冈、 NITTO日东、SEKISUI积水、SDK斯迪克等。
双面胶主要功能:粘接、导电、遮光、防水、防尘等。
5.2 主材--泡棉(Foam)
5.3 主材--网纱(Mesh)
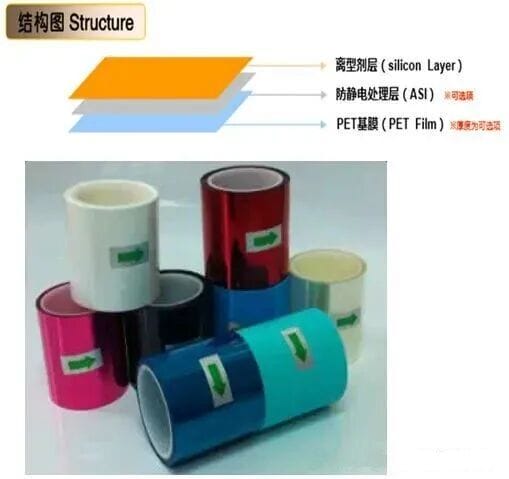
5.4 辅材--离型膜
离型膜通常是指以PET/PE/PP等膜为基材,在基材上涂布一定厚度的离 型剂,与双面胶接触后不具有粘性或具有轻微粘性。
按离型剂分类,离型膜有:硅油离型膜、氟塑离型膜、无硅离型膜。
我司通常使用硅油离型膜和氟塑离型膜。
常用的离型膜颜色有:透明、蓝色、红色、白色、绿色等
离型膜主要功能:①保护产品,使产品在制程、运输、组装等各种条件 下不被污染破坏;②作为产品的出货载体,如liner;③作为产品的组装 载体,如cover。
5.5 辅材--保护膜(Protective Film)
保护膜通常是指以PET/PE/PP等膜为基材,在基材上涂布一定厚度的胶 粘剂,使其具备一定粘性。
按胶粘剂分类,保护膜有:亚克力保护膜、硅胶保护膜、PU保护膜。 我司通常使用亚克力保护膜和硅胶保护膜。
常用的保护膜颜色有:透明、蓝色、红色、绿色等
保护膜主要功能:①制程排废;②保护产品,使产品在制程、运输、组 装等各种条件下不被污染破坏;③作为产品的出货载体,如liner;④作 为产品的组装载体,如cover。
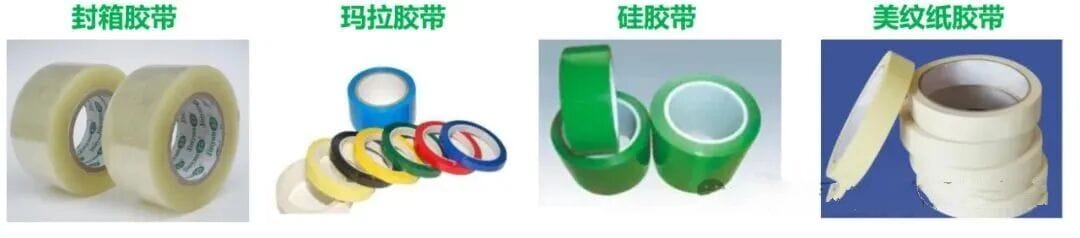
5.6 辅材--排废胶带
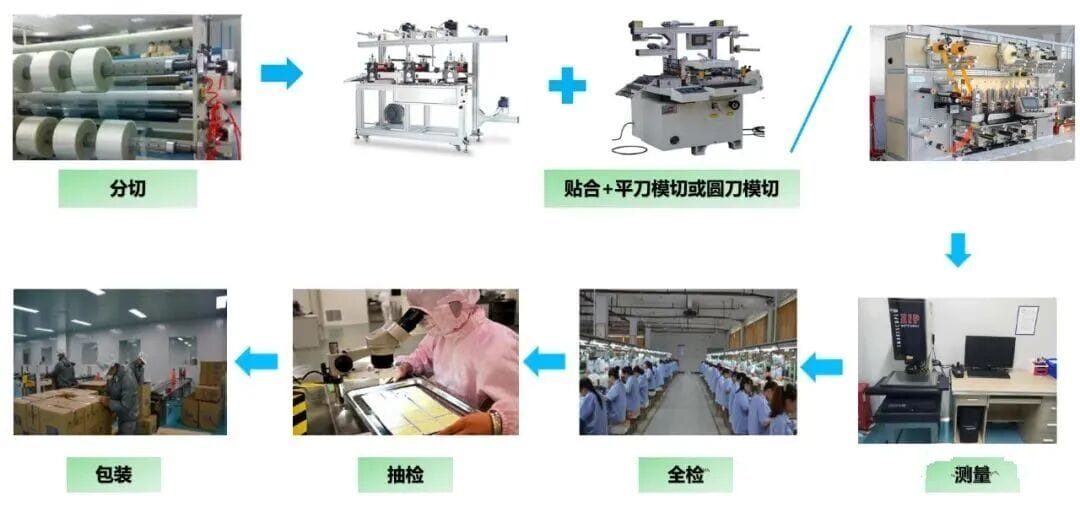
六、模切工艺流程
七、背胶材料搭配
| |
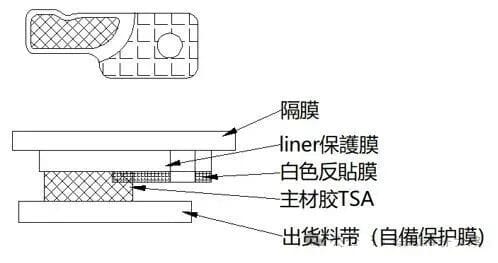
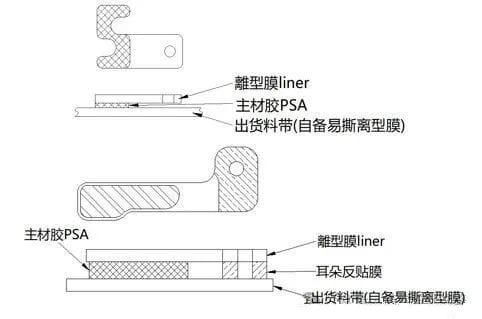
| 1.TSA常温不具备粘性,因此需要使用常温下有粘性的保护膜(低粘膜)做liner和出货料带;
2.为了防止有粘性的出货料带收卷黏连,还需增加一层隔膜;
3.使用保护膜(低粘膜)做liner时,耳朵处会存在粘性,容易出现粘上毛丝、异物及粘连软板、tray盘等异常,因此还需要在耳朵位置增加一层反贴膜,去除耳朵处位置粘性 |
范例:
|
| 1.PSA常规搭配离型膜做liner和出货料带;
2.一些PSA两面涂布胶水较少,初粘性较差,部分搭配重离型膜(离型力大于200g/25mm以上)可以制作,但重离型膜离型力范围大,材料性能不稳定,搭配离型力测试曲线波动较大,可以考虑使用保护膜做liner,搭配离型力稳定较稳定;
3.使用保护膜(低粘膜)做liner时,耳朵处会存在粘性,容易出现粘上毛丝、异物及粘连软板、tray盘等异常,因此还需要在耳朵位置增加一层反贴膜,去除耳朵处位置粘性; |
范例:
|
八、背胶结构设计
| |
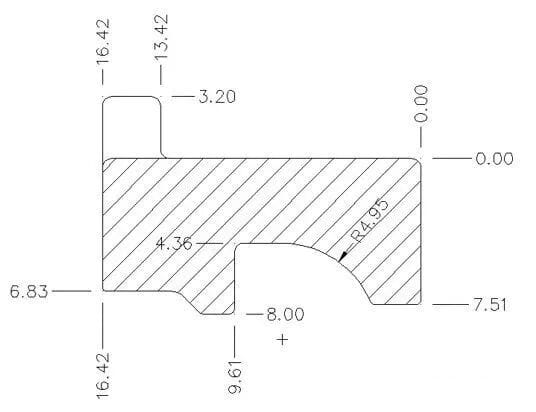
liner与胶等大 | 1.常规PSA(厚度≤0.1MM)无溢胶等问题困扰,可直接设计为胶与liner齐边结构; |
范例:
|
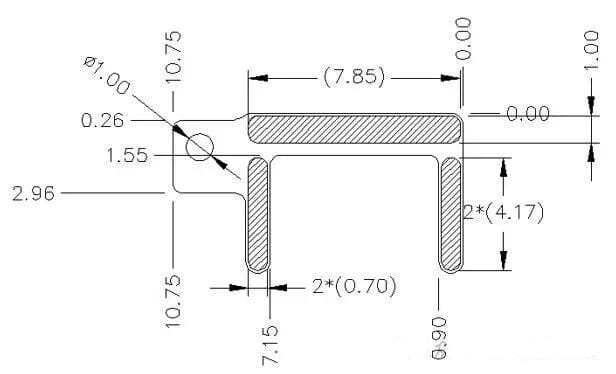
胶相对liner内缩 | 1.厚的PSA(厚度>0.1MM)因其涂布胶水较多,成品经放置或受外力挤压后容易产生溢胶,会造成溢胶超规或下反等问题,因此设计时应考量胶内缩;
2.无基材PSA一般流动性较强,模切后容易溢胶,设计时需考虑胶内缩;
3.TSA一般会在贵司进行热压,热压造成胶体流动导致溢胶,因此在设计TSA结构时需考虑胶内缩; |
范例:
|
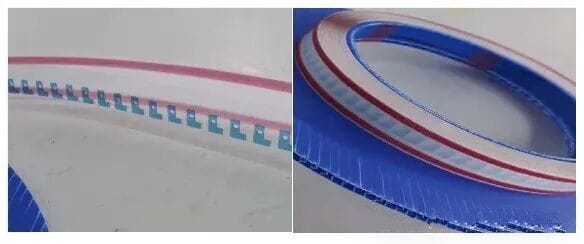
垫高条 | 1.厚的PSA(厚度>0.1MM)因其涂布胶水较多,成品在收卷及贵司使用时会受到挤压,容易导致溢胶,增加垫高条可改善此类问题;
2.有移位风险产品,如胶区小于2*2MM产品,或产品规格10*10MM以内,但有胶区小于产品区域1/5,增加垫高条可改善此类问题; |
范例:
|
九、背胶排版设计
| 类别 | 排版要点 |
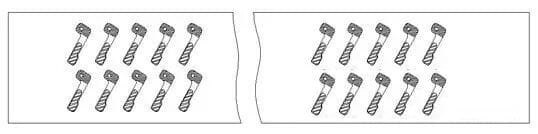
同向排版 | 优点:上下两排产品匹配尺寸一致性好,比较稳定;
缺点:材料利用率低
建议:公差<±0.15MM,CPK>1.33,设计同方向排版; |
范例:
|
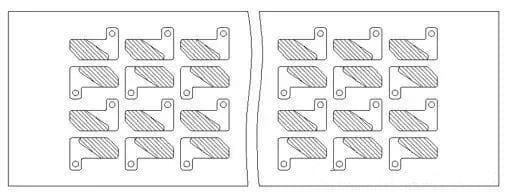
对插排版 | 优点:材料利用率高
缺点:上下两排产品匹配尺寸变化相反,极差大;
建议:公差≥±0.15MM,CPK>1.33或不管控CPK的,不限制排版; |
范例:
|

联系点晴:https://moqie.clicksun.cn,咨询电话:400-186-1886
该文章在 2026/9/24 12:10:28 编辑过



 400 186 1886


